Blog
Ejecución y verificación de soldadura aluminotérmica en vía industrial
En un patio industrial, una vía férrea rara vez falla por el material del riel: falla por la junta. El punto donde dos tramos de riel se convierten en uno solo mediante soldadura aluminotérmica concentra buena parte de las fallas que se registran en vía soldada, ya sea por especificación incompleta, ejecución fuera de procedimiento o ausencia de verificación después del vaciado. Cuando eso ocurre, el costo no es solo material: implica repetir la junta, restringir velocidad en el tramo, detener maniobras y, en el peor escenario, dejar una condición insegura difícil de detectar a simple vista.
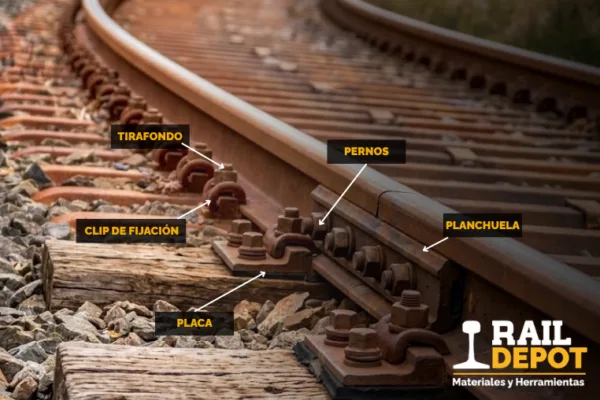
La soldadura aluminotérmica —conocida también como soldadura Thermit, por el nombre comercial con el que se popularizó el proceso— resuelve un problema estructural específico: unir dos extremos de riel en una pieza continua, sin las juntas mecánicas (planchuelas y pernos) que generan puntos débiles, vibración y mantenimiento recurrente. El principio químico detrás del proceso —una reacción exotérmica entre aluminio en polvo y óxido de hierro que funde metal de aporte y lo vacía entre los extremos del riel— está documentado desde hace más de un siglo y no es, en sí mismo, lo que distingue una junta bien hecha de una defectuosa.
Lo que determina si una junta dura veinte años o se convierte en un punto de riesgo en los primeros meses de servicio es otra cosa: la especificación previa, la disciplina de ejecución en campo y la verificación posterior al vaciado. Este contenido asume que el lector ya conoce el proceso y su historia —ese contexto está cubierto en otro artículo de Rail Depot— y se concentra en lo que un comprador industrial o un responsable técnico de vía necesita definir, ejecutar y exigir para que la soldadura cumpla su función durante toda la vida útil de la vía.
Qué debe estar definido antes de soldar: la especificación que evita rehacer la junta
La mayoría de las soldaduras aluminotérmicas que se rehacen no fallan por un error durante el vaciado: fallan porque algo se dio por hecho antes de empezar. La especificación técnica correcta es la que reduce esa variable a cero, y empieza por el perfil de riel.
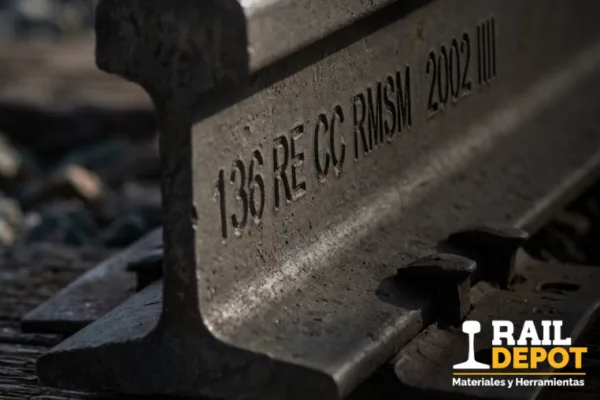
Cada riel tiene un perfil identificado por su peso lineal y su geometría —115RE y 136RE son designaciones comunes en vía industrial mexicana, siguiendo la nomenclatura de la American Railway Engineering and Maintenance-of-Way Association (AREMA)—. Antes de programar la soldadura, se confirma que ambos extremos del riel corresponden al mismo perfil. Unir dos perfiles distintos no es, en rigor, un procedimiento estándar de soldadura aluminotérmica: requiere una transición certificada por el fabricante de la porción, y omitir esa validación es una de las causas más comunes de junta defectuosa desde el origen.
La porción —la carga de aluminotermia que produce la reacción y aporta el metal de la junta— también se selecciona por perfil de riel, no es un insumo universal. Usar una porción especificada para un perfil distinto al que se está soldando altera el volumen de metal de aporte, el tiempo de reacción y la geometría final de la junta. Lo mismo aplica al molde: cada combinación de perfil y porción tiene un molde compatible, y fabricantes especializados —Goldschmidt, cuya representación en México y Latinoamérica sostiene buena parte del suministro técnico de este proceso en la región, es un referente en este punto— certifican qué combinaciones de porción y molde corresponden a cada perfil de riel. Mezclar componentes de distintos fabricantes sin esa validación introduce una variable que no se puede corregir después del vaciado.
Por último, la especificación incluye las condiciones del sitio: alineación previa de los extremos del riel, separación (gap) correcta antes de soldar, limpieza de hongo, alma y patín en la zona de la junta, y una ventana de tiempo de vía suficiente para ejecutar el procedimiento completo sin interrupciones. Programar una soldadura aluminotérmica sin una ventana operativa realista —presionados por reabrir el tramo antes de que el enfriamiento sea adecuado— es una causa frecuente de fallas que aparecen semanas después, cuando ya es más difícil rastrear el origen.
Antes de programar el trabajo conviene además revisar dos cosas que a veces se pasan por alto porque no son parte del procedimiento de soldadura en sí. La primera es el escantillón de vía en el tramo donde se va a soldar: si ya existe una desviación de ancho de vía o un desgaste avanzado cerca del punto de la junta, soldar sobre esa condición no la corrige, solo fija un defecto geométrico dentro de una junta nueva. La segunda es descartar que el riel tenga defectos internos no visibles cerca de la zona de corte —grietas en barreno, fisuras por fatiga— que una inspección previa con equipo de detección de fallas puede identificar antes de invertir en una soldadura sobre material comprometido. Ninguna de las dos revisiones agrega tiempo significativo al proyecto, pero evita construir una junta técnicamente correcta sobre una condición de vía que ya estaba fallando.
El procedimiento de ejecución en campo, paso a paso
Una vez resuelta la especificación, la ejecución en campo sigue una secuencia que no admite atajos. Cada etapa depende de que la anterior se haya hecho correctamente, y el error en una etapa temprana rara vez se corrige en las siguientes.
Preparación y alineación
El técnico limpia los extremos del riel de óxido, grasa y residuos, verifica el gap de separación según lo especificado por el fabricante de la porción y alinea ambos extremos en los planos vertical y horizontal. El molde se instala y se sujeta alrededor de la junta, verificando que quede seco y sin fugas: cualquier humedad en el molde en el momento del vaciado puede generar porosidad en la junta o, en el peor caso, una proyección violenta de metal fundido.
Precalentamiento y vaciado
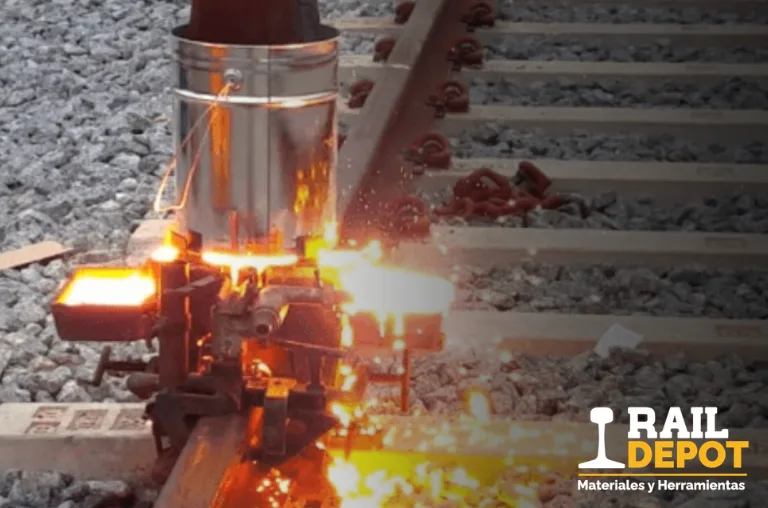
Con el molde instalado, se precalienta la zona de la junta con un soplete de gas para eliminar humedad residual y llevar el riel a la temperatura que favorece la fusión completa entre el metal de aporte y el riel base. El crisol con la porción de aluminotermia se coloca sobre el molde y se activa la reacción. La reacción exotérmica entre el aluminio y el óxido de hierro es rápida —del orden de segundos— y alcanza temperaturas del orden de los 2,500°C, una cifra de referencia general de la industria que puede variar según la formulación específica de cada fabricante. El metal fundido se vacía en el molde y llena el espacio entre los extremos del riel, formando la junta. Durante esta fase, el personal mantiene distancia de seguridad y usa el equipo de protección personal completo: guantes resistentes al calor, protección facial y ropa ignífuga.
Enfriamiento, remoción de mazarota y acabado
La junta necesita un tiempo de enfriamiento antes de retirar el molde y la mazarota —el sobrante de metal que queda en la parte superior de la junta durante el vaciado—; ese tiempo varía según el fabricante y las condiciones ambientales, y forzarlo para ganar tiempo de vía es una de las causas de junta defectuosa más difíciles de detectar a simple vista, porque el daño ocurre a nivel de la estructura metalúrgica de la soldadura, no en su apariencia externa. Una vez removida la mazarota con cortamazarota hidráulica o herramienta equivalente, se esmerila la junta hasta restituir el perfil original del riel: hongo, alma y patín deben quedar con la misma geometría que el riel adyacente, sin escalones ni irregularidades que generen impacto al paso de las ruedas.
Verificación e inspección: cómo se confirma que la junta quedó bien hecha
Terminar el esmerilado no es terminar el trabajo. La verificación es la etapa que separa una junta que se ve bien de una junta que efectivamente cumple su función estructural, y combina inspección visual, revisión geométrica y, en juntas críticas, pruebas no destructivas (NDT, por las siglas en inglés de non-destructive testing, es decir, métodos de inspección que no dañan ni alteran la pieza evaluada).
La inspección visual revisa continuidad de superficie, ausencia de porosidad o sopladuras visibles y correcta restitución del perfil de riel con escantillón o galga de vía. La revisión geométrica confirma que la alineación vertical y horizontal se mantiene a través de la junta, sin desnivel ni desalineación lateral que genere un punto de impacto dinámico cada vez que pasa una rueda. En juntas de alta exigencia —vía principal, zonas de alta frecuencia de tráfico o tramos donde una falla tendría consecuencias severas— se recurre a pruebas no destructivas como ultrasonido o radiografía, capaces de detectar discontinuidades internas que no son visibles desde el exterior.
Esta verificación no es solo una buena práctica: en México, la Norma Oficial Mexicana NOM-003-ARTF-2023, Sistema Ferroviario – Seguridad – Clasificación y Especificaciones de Vía, publicada en el Diario Oficial de la Federación en mayo de 2024, establece criterios específicos sobre documentación de calidad de riel y soldaduras, e inspección de soldaduras de campo. Entre sus disposiciones, define que la inspección inicial de una soldadura de campo debe realizarse no antes de un día ni después de treinta días de ejecutada, y describe qué se considera una “soldadura defectuosa”: una junta con interrupciones o discontinuidades que, individualmente, superen un porcentaje del área del hongo del riel, o que en combinación superen un porcentaje mayor. Es importante señalar que esta norma aplica de forma obligatoria a las vías generales de comunicación ferroviaria concesionadas, y que las vías al interior de instalaciones industriales privadas —el caso típico de un patio, una terminal o una espuela dentro de planta— quedan fuera de su campo de aplicación directa. Aun así, sus criterios de clasificación e inspección se han convertido en una referencia técnica de facto para operaciones industriales que buscan un estándar documentado, aunque no estén obligadas a cumplirlo.
Para un comprador industrial, el punto práctico es este: la verificación de una soldadura aluminotérmica debe quedar documentada —qué se inspeccionó, cuándo, con qué método y con qué resultado—, no solo ejecutada. Esa documentación es la que permite demostrar trazabilidad ante una auditoría interna, un cliente que exige evidencia de mantenimiento o, eventualmente, ante la autoridad reguladora.
En la práctica, esto se traduce en una bitácora de soldadura por junta: fecha de ejecución, ubicación exacta en la vía (kilometraje o referencia de patio), lote de la porción utilizada, nombre del técnico que ejecutó el trabajo, resultado de la inspección inicial y, si aplica, resultado de la prueba no destructiva. Ese registro, que toma minutos generar en el momento, es el que evita que una revisión de mantenimiento seis meses después empiece desde cero para determinar si una junta específica fue verificada o no.
Errores de especificación y ejecución que generan soldaduras defectuosas — y su costo operativo
Los errores que producen una soldadura aluminotérmica defectuosa casi nunca son errores aislados: son la acumulación de decisiones tomadas para ahorrar tiempo en el momento equivocado. Los más frecuentes son identificables y, en su mayoría, evitables con la especificación y la disciplina de ejecución descritas antes.
El desajuste entre perfil de riel, porción y molde es el error de origen más costoso, porque compromete la junta desde antes del vaciado. Una alineación o separación incorrecta entre los extremos del riel genera esfuerzos concentrados en la junta desde el primer tren que pasa sobre ella. Un molde húmedo o contaminado introduce porosidad interna que ninguna inspección visual detecta. Un precalentamiento insuficiente impide la fusión completa entre el metal de aporte y el riel base, dejando una zona de unión débil que puede fallar bajo carga cíclica. Y remover el molde o poner la vía en servicio antes del tiempo de enfriamiento adecuado —la presión más común en patios con ventanas de mantenimiento cortas— compromete la estructura metalúrgica de la junta de una forma que no se corrige después.
El costo operativo de estos errores rara vez se limita al material. Rehacer una junta significa una segunda intervención completa: nueva porción, nuevo molde, nueva ventana de vía, y en algunos casos, cortar y retirar la junta defectuosa antes de empezar de nuevo. A eso se suma el tiempo de vía restringida o fuera de servicio mientras se repite el trabajo, y el riesgo de que una junta defectuosa no detectada falle bajo carga dinámica —no en el momento de menor tráfico, sino en cualquier momento—, con consecuencias que van del descarrilamiento de un carro hasta un incidente de seguridad con personal en el área. En vía soldada de largo recorrido, una junta defectuosa es además un punto de concentración de esfuerzo que afecta el comportamiento de todo el tramo, no solo el punto exacto de la soldadura.
Soldadura aluminotérmica y liberación de esfuerzos en vía soldada continua
En proyectos de vía soldada continua —conocida en la industria como Largo Riel Soldado (LRS)—, la soldadura aluminotérmica no se ejecuta de forma aislada: va acompañada de un procedimiento de liberación de esfuerzos, que ajusta la tensión interna del riel para que corresponda con el rango de temperatura de instalación deseado para la zona geográfica del proyecto.
La razón es física: un riel soldado en tramos largos, sin las juntas mecánicas que antes permitían cierta expansión y contracción, queda sometido a esfuerzos térmicos conforme cambia la temperatura ambiente. Si el riel se instala y suelda sin controlar ese rango de temperatura, puede desarrollar esfuerzos de compresión excesivos en época de calor —con riesgo de pandeo de vía— o esfuerzos de tensión excesivos en época fría —con riesgo de fractura—. La liberación de esfuerzos y la soldadura aluminotérmica son, en la práctica, dos procedimientos que se planean juntos, no en secuencia independiente.
Track Speq ha ejecutado ambos procedimientos de forma conjunta en proyectos industriales, incluyendo trabajos de soldadura aluminotérmica y liberación de esfuerzos en la terminal ferroviaria automotriz de Nissan en Aguascalientes. La experiencia de campo en este tipo de proyectos confirma un punto que la especificación técnica por sí sola no siempre transmite: la soldadura y el manejo térmico de la vía son parte del mismo problema de ingeniería, y separarlos en la planeación —tratando la soldadura como un trabajo puntual y la liberación de esfuerzos como un paso opcional— es una de las causas menos visibles, pero más determinantes, de fallas en vía soldada a mediano plazo.
Qué debe exigir un comprador industrial al contratar o adquirir soldadura aluminotérmica
Para un área de compras o mantenimiento, la soldadura aluminotérmica no debería adquirirse como un insumo genérico ni contratarse como un servicio indiferenciado. Hay un conjunto de puntos concretos que conviene exigir antes de aceptar una cotización o dar por cerrado un trabajo.
El primero es la trazabilidad documental: certificado de calidad del fabricante de la porción, lote y fecha de fabricación, y compatibilidad certificada entre perfil de riel, porción y molde para el proyecto específico. El segundo es la calificación del personal que ejecuta la soldadura: no es un procedimiento que se aprenda observando una vez, y la diferencia entre un técnico calificado y uno que no lo es se nota en la consistencia de los resultados, no en la primera junta. El tercero es que el plan de inspección posterior a la soldadura —visual, geométrica y, cuando el proyecto lo justifique, pruebas no destructivas— esté incluido en el alcance del trabajo desde la cotización, no como un costo adicional que se negocia después de detectar un problema.
El cuarto punto, y el que más impacto tiene en el resultado final, es el acompañamiento técnico antes de cotizar: revisar perfil de riel, condiciones del sitio y ventana de tiempo disponible con quien va a suministrar el material o ejecutar el trabajo, en lugar de definir la compra únicamente por precio unitario de la porción. Es exactamente el enfoque que evita el escenario más costoso de todos: una junta que hay que rehacer porque nadie validó la especificación antes de empezar.
Un quinto punto, menor en apariencia pero relevante en la operación real, es la ventana climática. En patios industriales del norte y centro de México, las temperaturas extremas de verano y las lluvias en temporada afectan directamente el tiempo de precalentamiento, el riesgo de humedad en el molde y el comportamiento del enfriamiento. Coordinar la ejecución con el proveedor considerando el clima de la región del proyecto, y no solo la disponibilidad de vía, reduce la probabilidad de tener que repetir el trabajo por condiciones ambientales que eran previsibles desde la planeación.
En Rail Depot acompañamos la especificación técnica de soldadura aluminotérmica y materiales de vía antes de la compra, con la trazabilidad documental y el soporte técnico que un proyecto industrial necesita para que la junta quede bien hecha desde la primera vez. www.rail-depot.com